Saltar al contenido
Ingkle
← Elegir una industria
Electrónica · Montaje de PCB

El volumen de soldadura está cayendo en determinadas islas de soldadura.

Compare la inspección de pasta, las tendencias por isla de soldadura y el historial de limpieza del esténcil para investigar su contaminación.

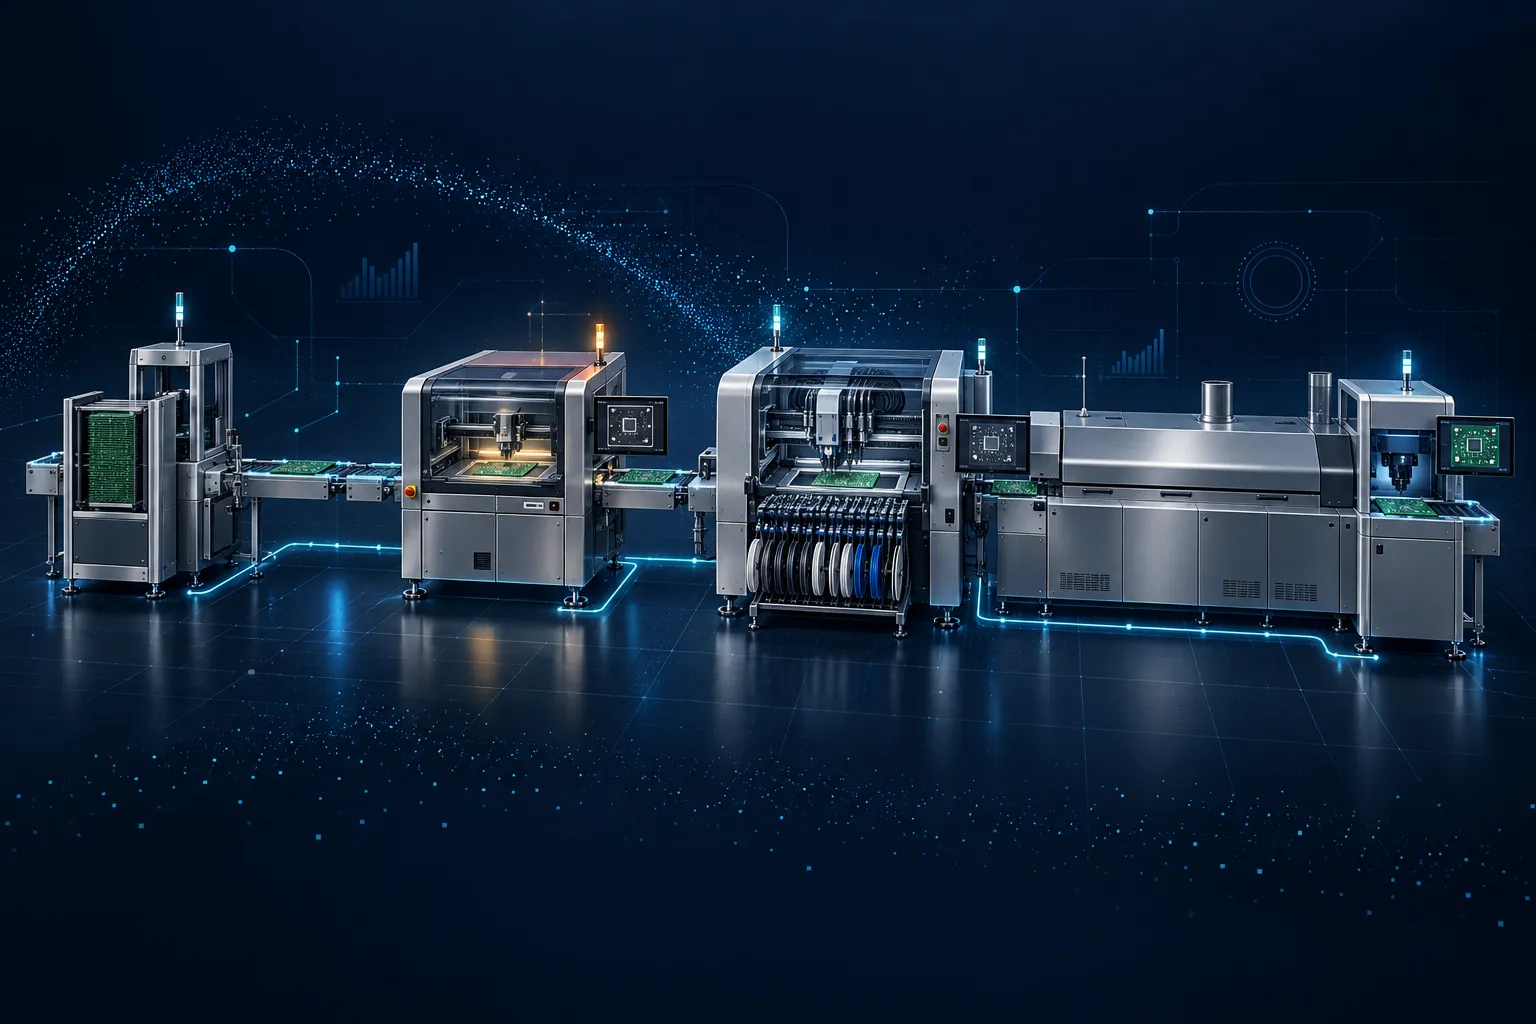
Cargar la PCB → Imprimir pasta de soldadura → Colocar componentes → Refusión e inspección
Imagen generada con IA · Valores, acciones e historial ilustrativos

Un escenario ilustrativo, no una implantación de cliente. Los valores, las causas, el historial y el alcance de automatización son ejemplos; el alcance real requiere integrar los equipos y validar las reglas operativas.

  1. 01Cargar la PCB
  2. 02Imprimir pasta de soldadura
  3. 03Colocar componentes
  4. 04Refusión e inspección

De una desviación a una respuesta verificada.

  1. 01NAZARE Conectar registros de equipos y producción
  2. 02NAZARE · Ontology Convertir la experiencia en criterios operativos
  3. 03NAVIS Presentar una respuesta con evidencias
  4. 04NAVIS → NAZARE → PLC Enviar acciones aprobadas a los equipos
  5. 05NAZARE + NAVIS Inspeccionar la siguiente unidad y conservar los resultados

01 · NAZARE

Conectar registros de equipos y producción

ID de PCB, volumen de pasta por isla de soldadura, presión de impresión, historial de limpieza
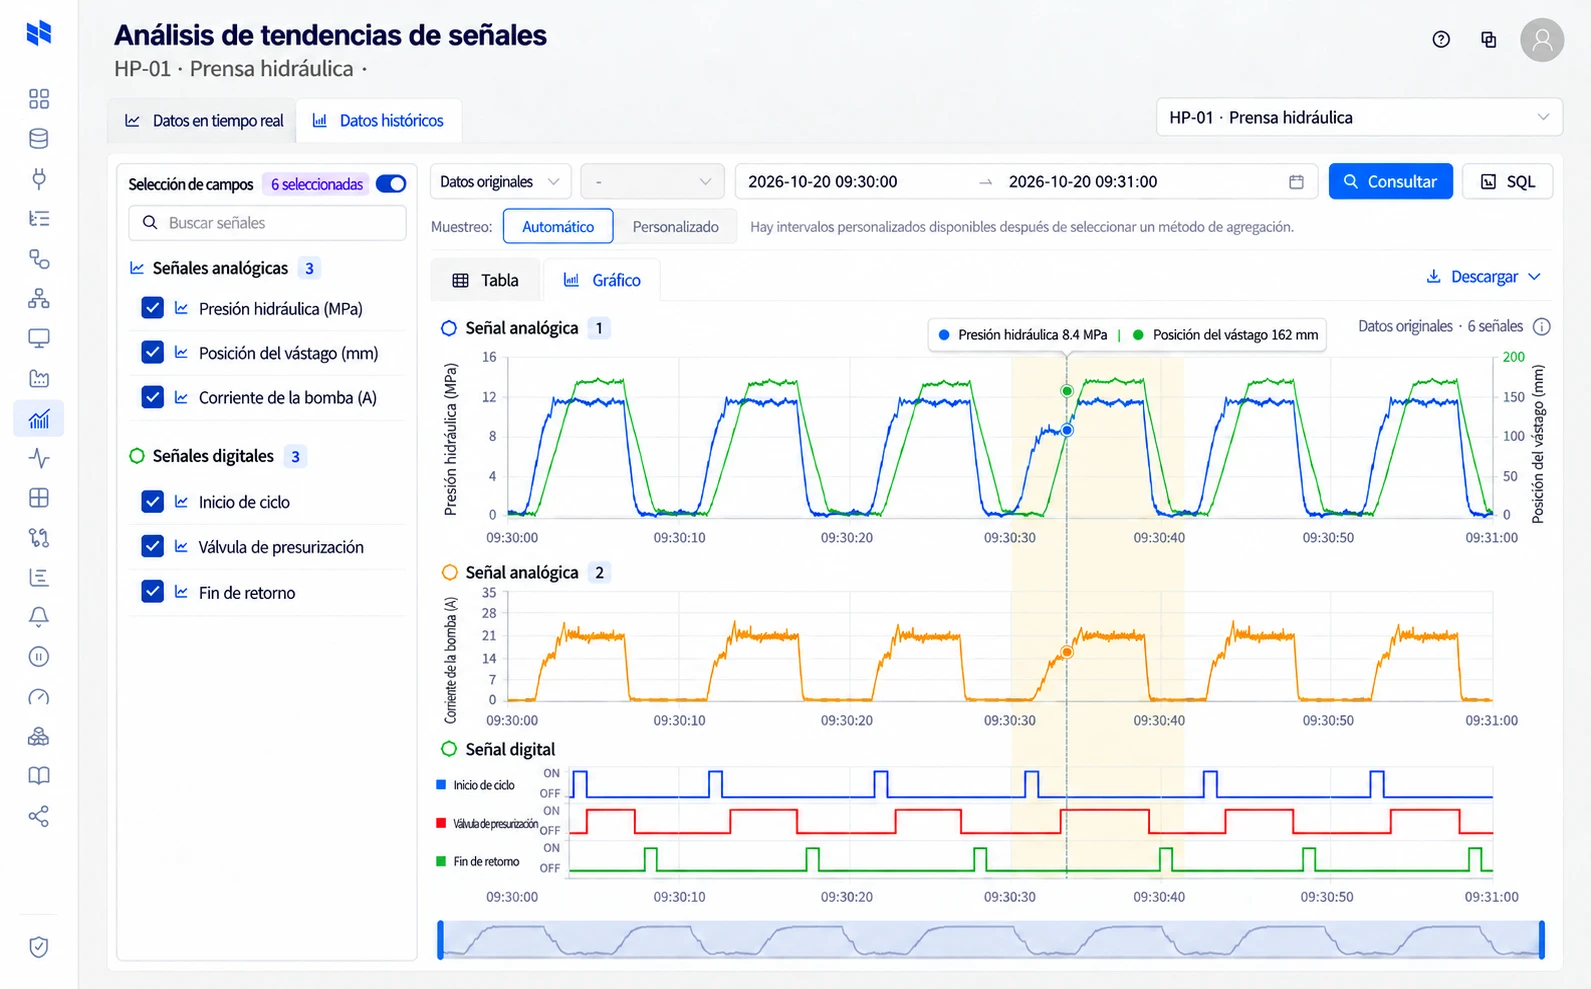
NAZAREComparar señales históricas
Comparar señales históricas

02 · NAZARE · Ontología

Convertir la experiencia en criterios operativos

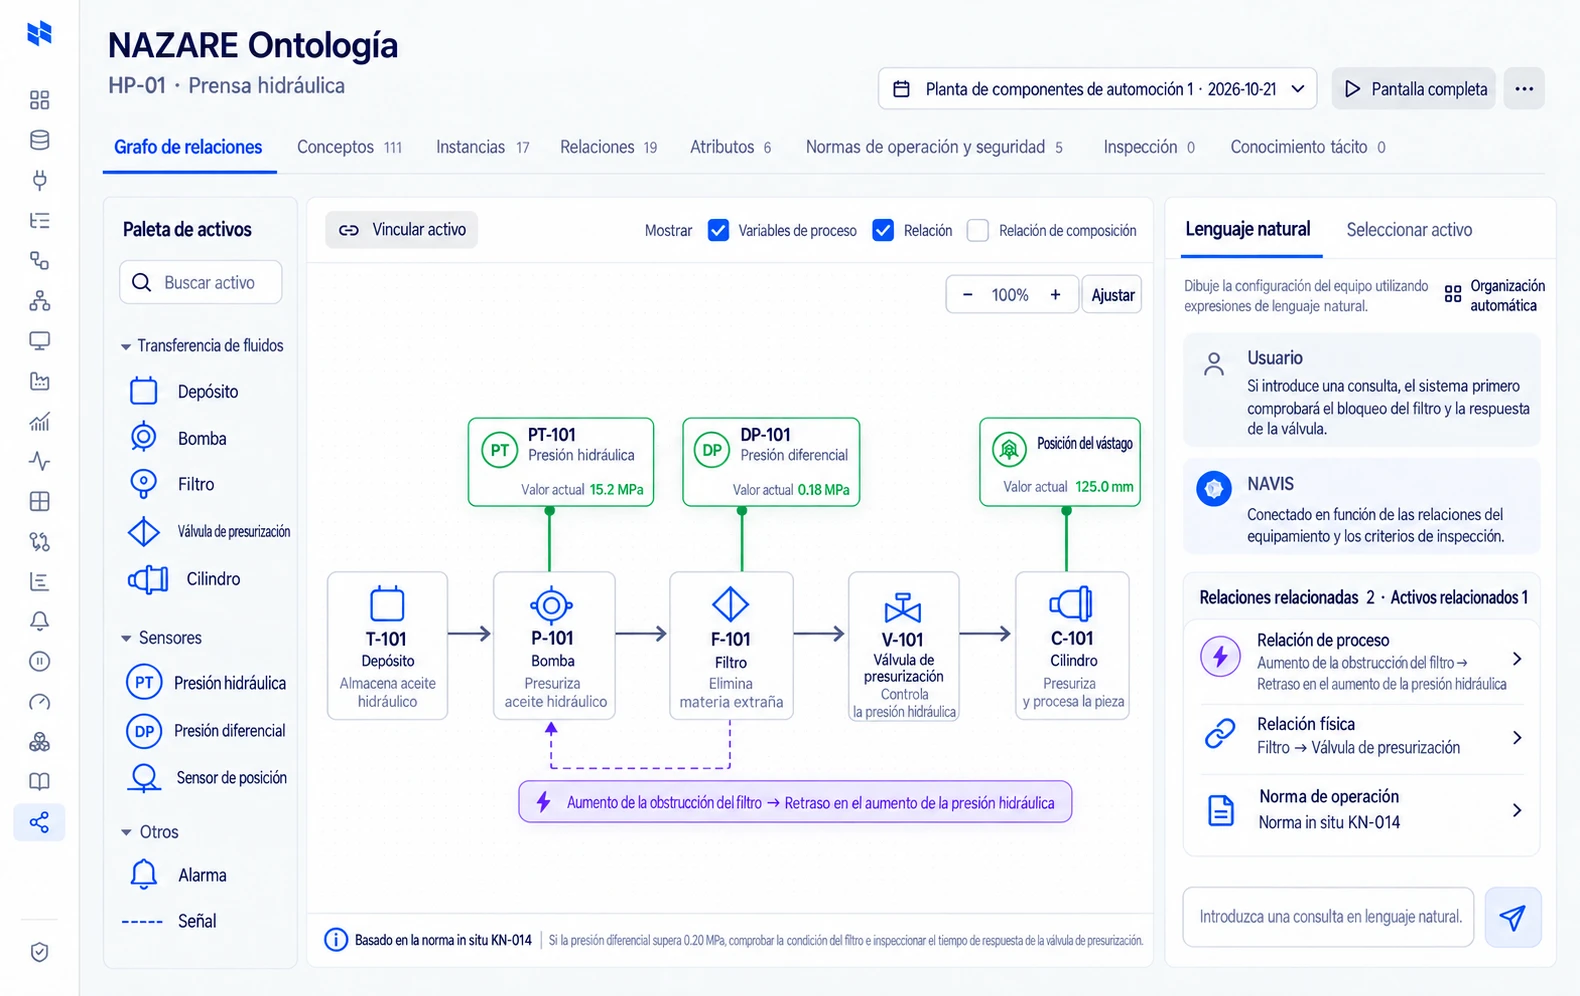
Vincule en la ontología las relaciones entre PCB, isla de soldadura y esténcil, los límites de volumen de pasta, los controles de limpieza y las reglas de verificación de la primera placa.

NAZARE02 · Conectar relaciones
02 · Conectar relaciones

03 · NAVIS

Presentar una respuesta con evidencias

Compare la inspección de pasta, las tendencias por isla de soldadura y el historial de limpieza del esténcil para investigar su contaminación. Ejecutar la limpieza validada del esténcil Turno anterior · Inspección de pasta superada tras limpiar el esténcil
  • Enviar acciones aprobadas a los equipos — Una vez que el operario aprueba el objetivo y el alcance, NAVIS solicita la ejecución a NAZARE mediante MCP. NAZARE envía los comandos al PLC integrado; el dispositivo sigue el procedimiento aprobado dentro de las medidas de seguridad de la planta.
  • Inspeccionar la siguiente unidad y conservar los resultados — Las unidades afectadas previamente permanecen retenidas para una revalidación independiente. Verifique la respuesta en la siguiente unidad o prueba y almacene los resultados en NAZARE para futuras decisiones.

Primera PCB: volumen de pasta de nuevo dentro de los límites. · 99 % · Rango 90–110%
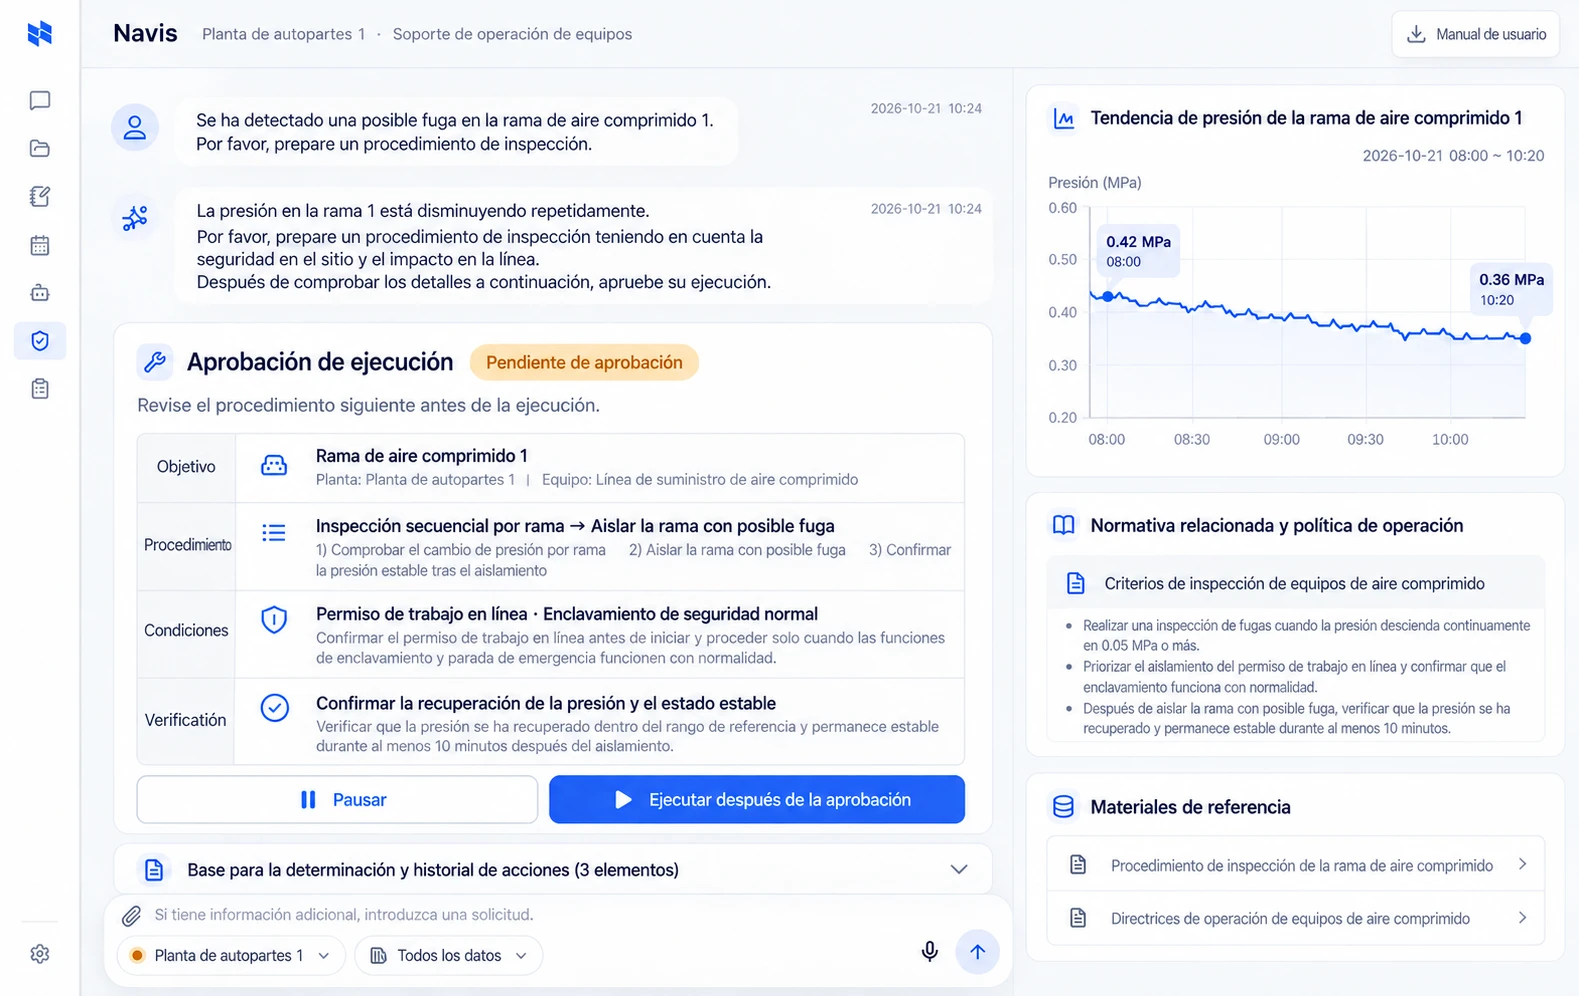
NAVISAprobación y ejecución
Aprobación y ejecución

↶ Conserve los resultados y acciones verificados en NAZARE para fundamentar la siguiente decisión.