本文へ移動
Ingkle
← 業種を選択
半導体 · パッケージ組立

チップ搭載位置が基準外です。

画像測定値とヘッド温度・補正履歴を比較し、位置ずれを原因候補に絞ります。

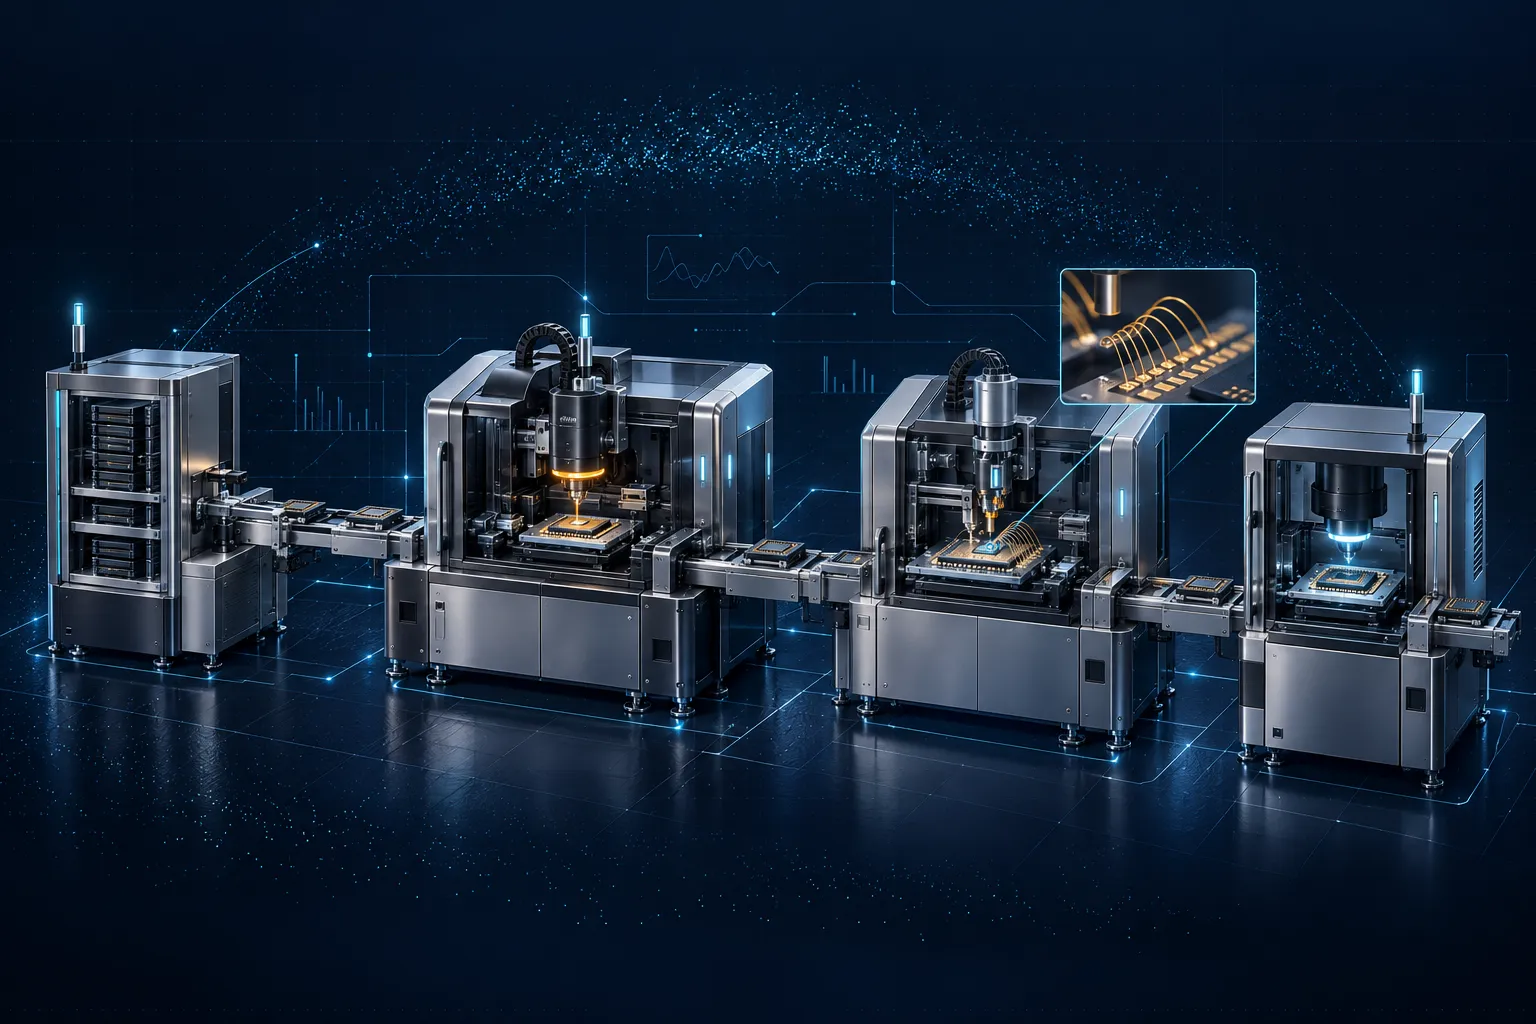
基板投入 → ダイ接着 → ワイヤ接合 → 検査
AI生成画像・数値・対応・履歴は説明用の例

導入実績ではなく説明用の仮想シナリオです。数値・原因・履歴・自動化範囲は例で、実適用は設備連携と運転基準の検証後に決定します。

  1. 01基板投入
  2. 02ダイ接着
  3. 03ワイヤ接合
  4. 04検査

異常から対応まで、一つの流れに。

  1. 01NAZARE 設備と生産記録を接続
  2. 02NAZARE · Ontology 現場経験を判断基準へ
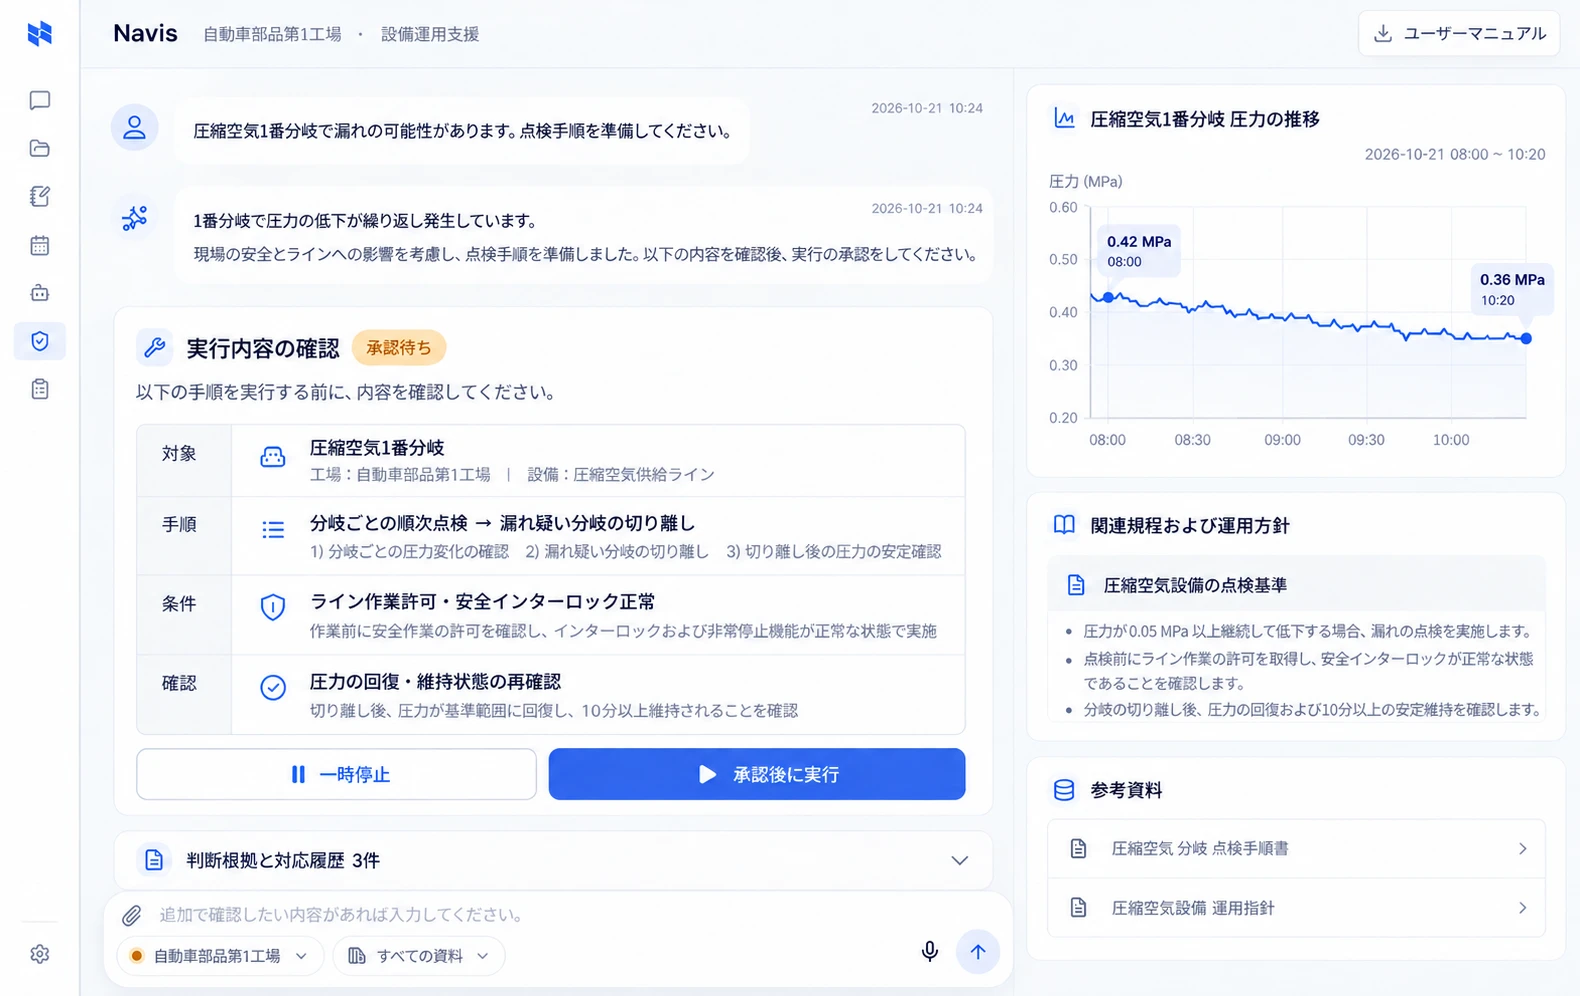
  3. 03NAVIS 根拠と対応案を提示
  4. 04NAVIS → NAZARE → PLC 承認済み対応を設備へ伝達
  5. 05NAZARE + NAVIS 次の製品を検査・記録

01 · NAZARE

設備と生産記録を接続

製品・ロット、位置測定、ヘッド温度、補正履歴
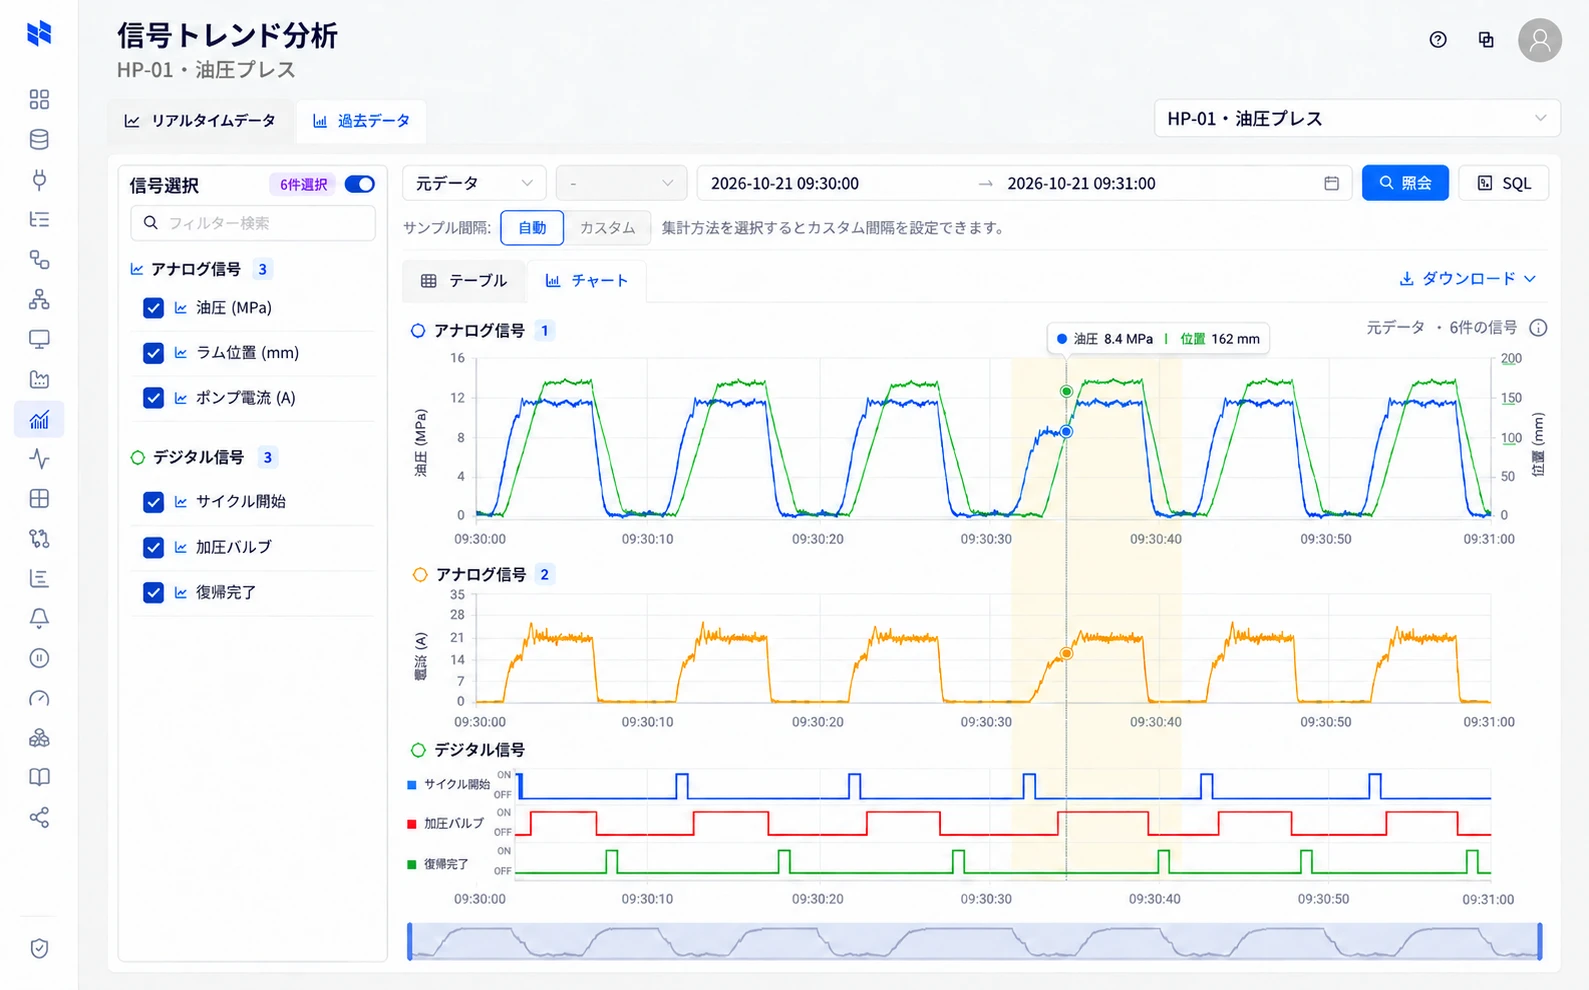
NAZARE過去の信号を比較
過去の信号を比較

02 · NAZARE · オントロジー

現場経験を判断基準へ

製品・基板・ダイ・ボンダーの関係、許容偏差と補正後の再検証基準をNAZAREのオントロジーに接続します。
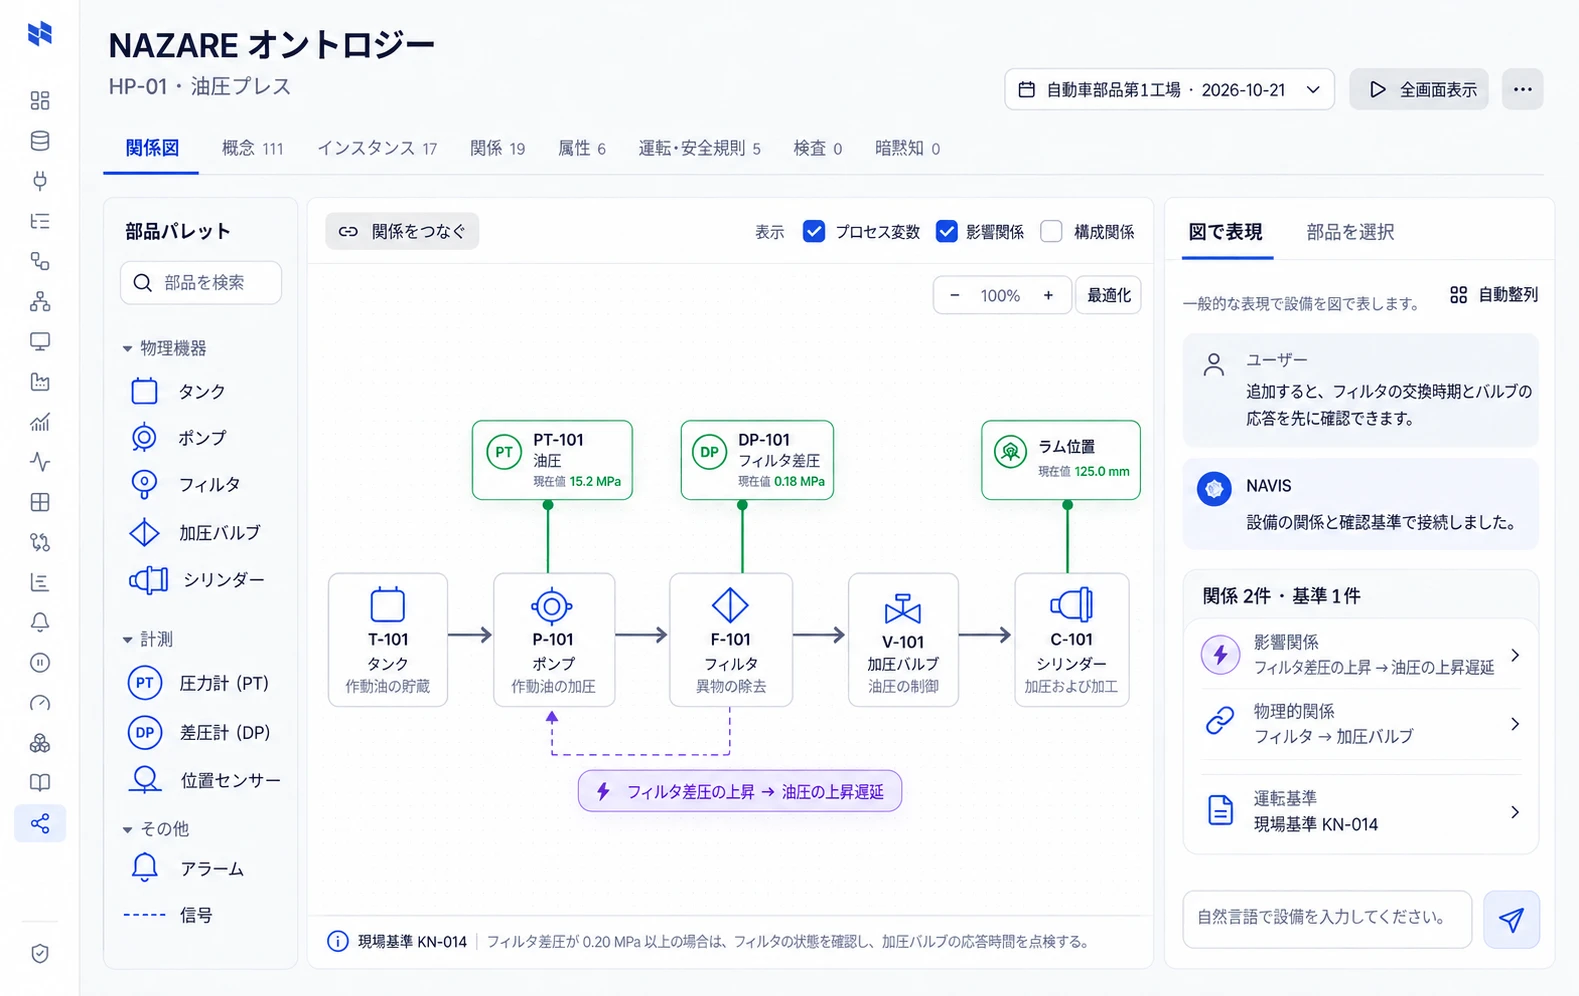
NAZARE02 · 関係をつなぐ
02 · 関係をつなぐ

03 · NAVIS

根拠と対応案を提示

画像測定値とヘッド温度・補正履歴を比較し、位置ずれを原因候補に絞ります。 検証済み位置補正を適用 前のシフト:位置補正後に検査合格

  • 承認済み対応を設備へ伝達 — 担当者が対象と範囲を承認後、NAVISがMCP経由でNAZAREに依頼。NAZAREが連携PLCへ指令を送り、現場の保護条件内で承認済み手順を実行します。
  • 次の製品を検査・記録 — 影響を受けた製品は別途保留・再検証。次の製品や試運転で効果を確認し、NAZAREへ記録して次の判断に活用します。

次の製品の搭載位置が基準内に。 · 3 μm · 許容 ±10 μm

NAVIS承認・実行
承認・実行

↶ 確認した結果と対応履歴をNAZAREに残し、次の判断に活用します。