01 · NAZARE
连接数据
NAZARE 将主轴负载、加工周期和刀具使用记录与材料批次、产品尺寸检测关联。
设备信号分析
10:24:00 — 10:25:00实时数据历史数据
2026-10-21 10:24:00 → 10:25:00查询
主轴负载%74 %
主轴振动mm/s4.6 mm/s
数字信号
加工开始
切削进行
加工完成
当前数据相同产品的参考数据
按时间关联设备信号与产品数据
同一产品加工时尺寸出现波动。各班组换刀判断不同,可能过早报废刀具或过晚发现异常。
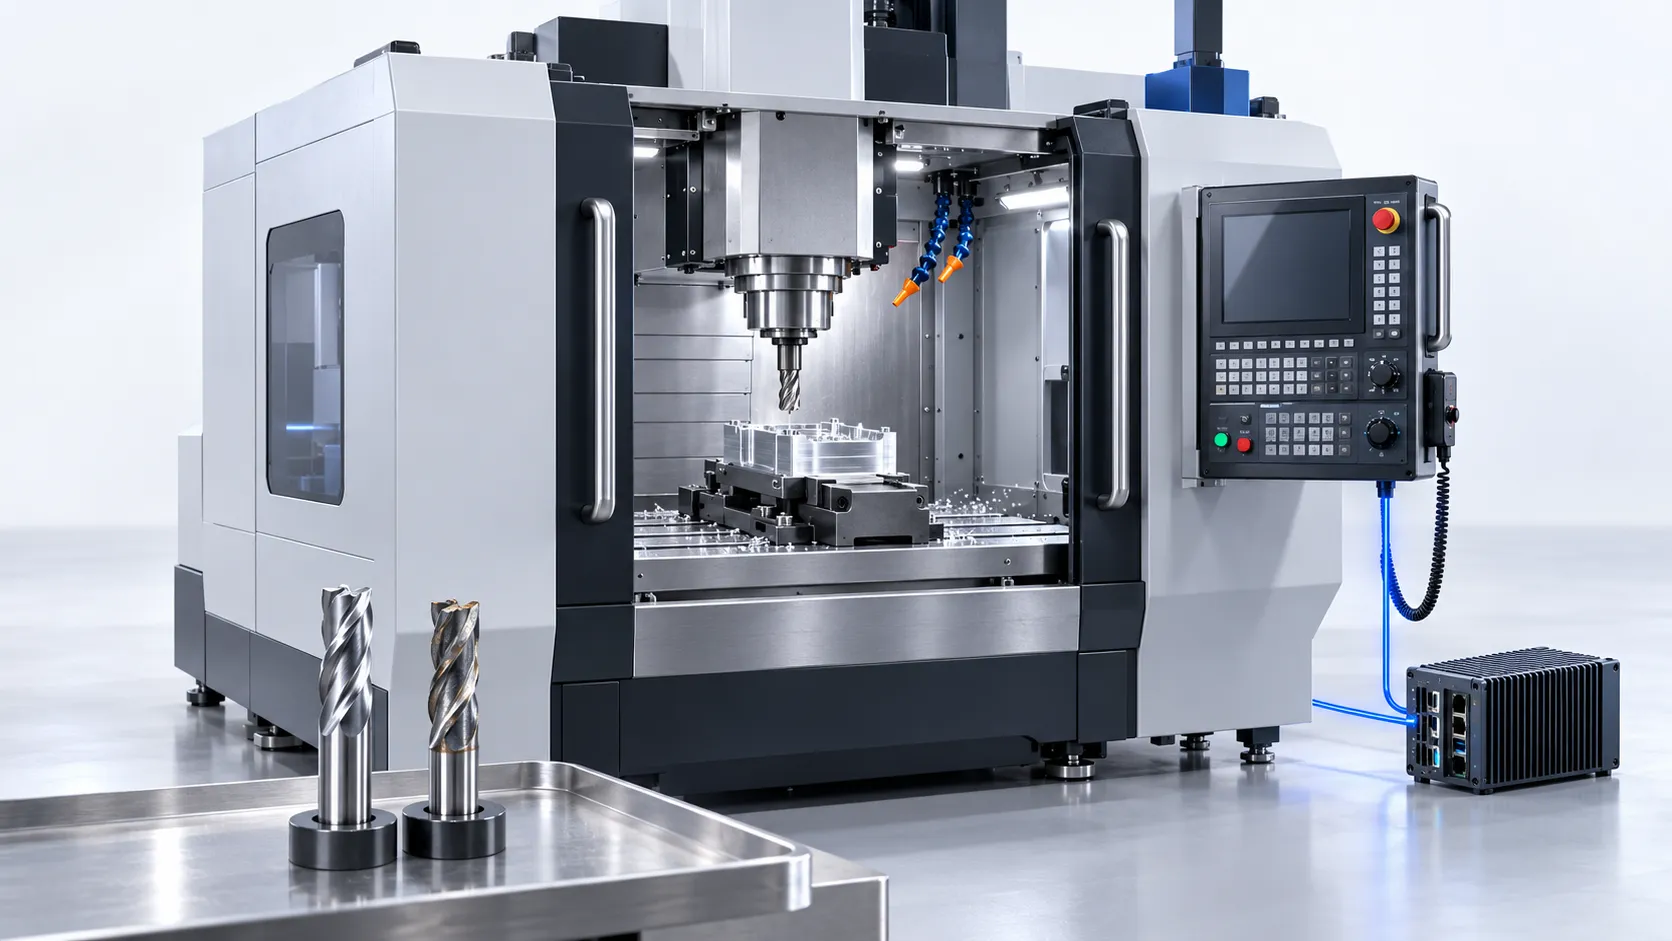
根据现场设备配置与运行标准设计数据连接、判断规则及获批措施的范围。
产品生产流程
01 · NAZARE
NAZARE 将主轴负载、加工周期和刀具使用记录与材料批次、产品尺寸检测关联。
02 · NAZARE · 本体
整理刀具、加工位置与检测尺寸关系,以及不同材料的更换标准和正常负载,并记录操作员确认的例外。
03 · NAVIS
NAVIS 比较负载与尺寸变化,结合依据提出材料变化或刀具磨损等原因候选。
↶ 将已确认的结果与处置记录保存在 NAZARE 中,用于下一次判断。
保持设备安全回路、联锁和现场操作流程。控制须获得批准并确认通信、权限及设备状态。ML 模型可按需另行协商。
现场人员
管理与生产负责人
先取得基线,再在相同产品与运行条件下比较。结果取决于数据质量和现场条件。