01 · NAZARE
データを接続
主軸負荷・加工サイクル・工具履歴を、材料ロットと製品別寸法検査にNAZAREで結びます。
設備信号分析
10:24:00 — 10:25:00リアルタイム過去データ
2026-10-21 10:24:00 → 10:25:00照会
主軸負荷%74 %
主軸振動mm/s4.6 mm/s
デジタル信号
加工開始
切削中
加工完了
現在のデータ同品番の基準データ
設備信号と製品データを同時点で関連付け
同じ製品でも寸法がばらつきます。交代班で交換判断が異なり、早すぎる交換や異常の見逃しにつながります。
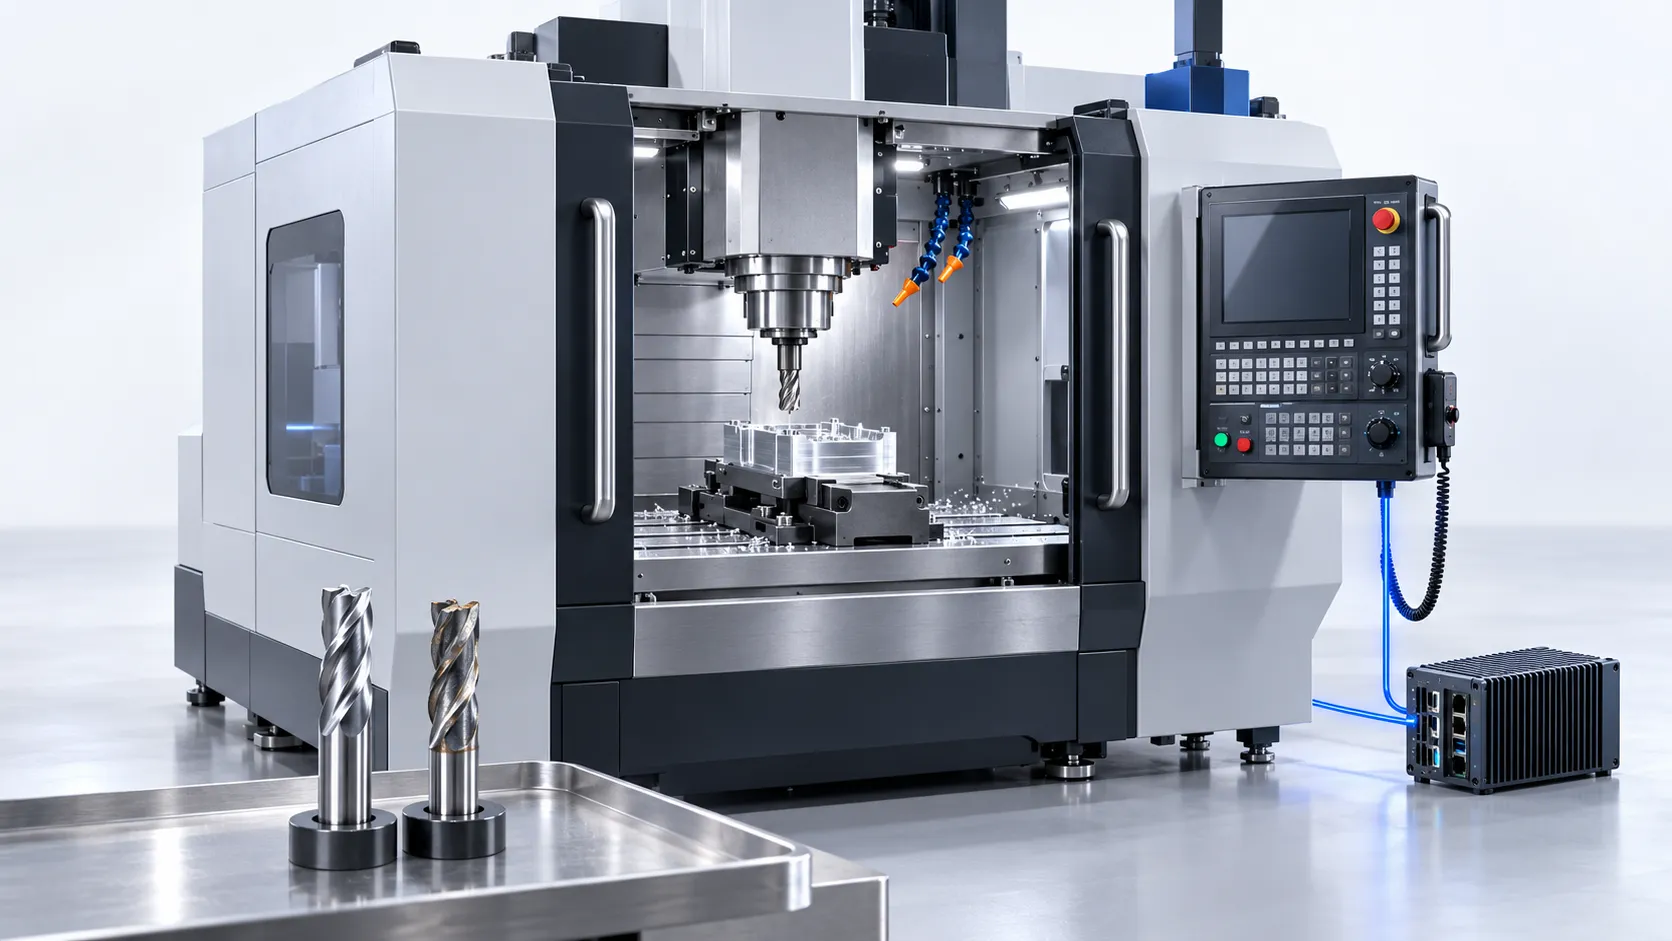
現場の設備構成と運転基準に合わせ、データ接続・判断基準・承認後の対応範囲を設計します。
製品ができる流れ
01 · NAZARE
主軸負荷・加工サイクル・工具履歴を、材料ロットと製品別寸法検査にNAZAREで結びます。
02 · NAZARE · オントロジー
工具・加工箇所・検査寸法の関係、材質別の交換基準と正常負荷を整理。作業者が把握する例外も管理します。
03 · NAVIS
NAVISが負荷と寸法の変化を比較し、材料変更や工具摩耗などの候補を根拠付きで提示します。
↶ 確認した結果と対応履歴をNAZAREに残し、次の判断に活用します。
設備の安全回路・インターロックと運転手順を維持します。AI判断だけで制御せず、通信・権限・設備状態を確認し、承認された要求を実行。MLモデルは必要に応じて別途協議します。
現場担当者
経営・生産責任者
導入前の基準値を確保し、同じ製品・運転条件で比較。結果はデータ品質と現場条件により異なります。
取得可能な信号、製品・ロットの関連付け、判断基準、承認権限、許可する制御を確認。専門家が現場インタビューと独自ツールで知識をNAZARE内のオントロジーに整理します。