Zum Inhalt springen
Ingkle
← Alle Anlagenanwendungen ansehen
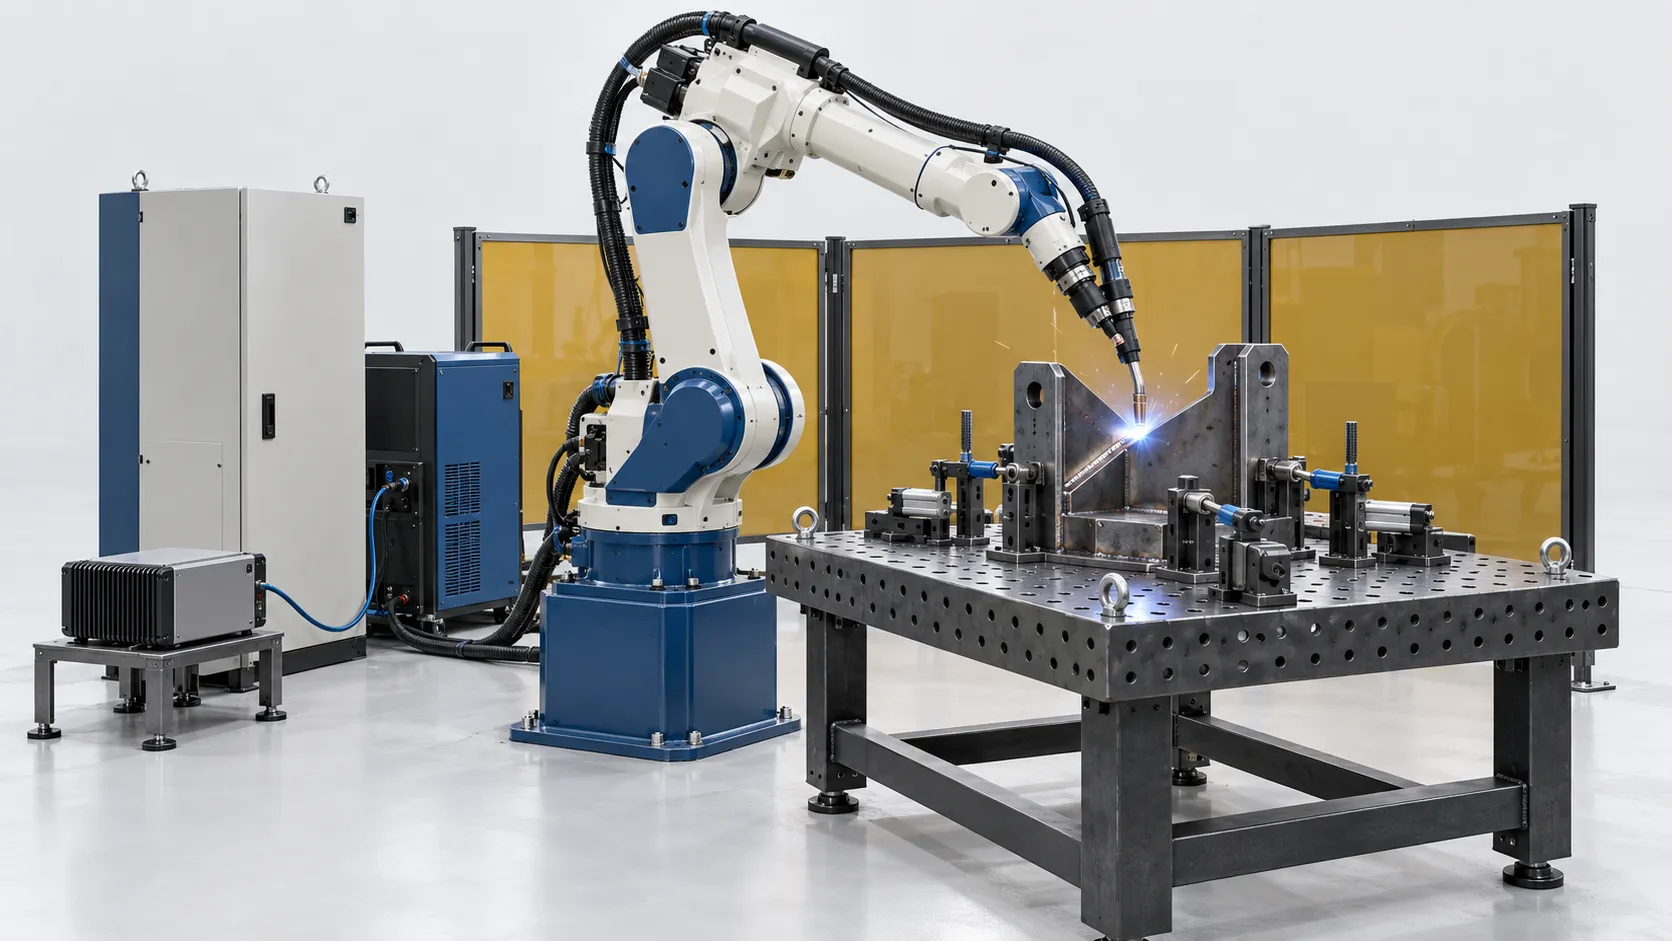
Herausforderungen im Werk lösen · Roboterschweißen

Bei abweichender Schweißqualität über den Roboter hinausblicken.

Trotz desselben Programms steigt die Nacharbeit an bestimmten Nähten. Teams benötigen Belege zu Brennerzustand, Vorrichtungsposition und Teileabweichungen.

Roboterschweißen

Datenverbindungen, Entscheidungsregeln und freigegebene Maßnahmen werden für Ihre Anlagen und Betriebskriterien gestaltet.

Der Produktionsablauf

Montieren und spannen → Roboterschweißen → Schweißqualität prüfen

Daten verbinden. Analysieren. Mit Freigabe handeln.

  1. 01NAZARE Daten verbinden
  2. 02NAZARE · Ontology Betriebskriterien erfassen
  3. 03NAVIS Ursachen und Maßnahmen bewerten
  4. 04NAVIS → NAZARE → PLC Mit Freigabe ausführen
  5. 05NAZARE + NAVIS Ergebnisse überprüfen

01 · NAZARE

Daten verbinden

Schweißstrom, Spannung, Nahtabschnitte, Zellenalarme und Vorrichtungszustand mit Teile-IDs, Brennerwartung und Prüfbildern verbinden.

NAZARERoboterschweißen · Analyse von Anlagensignalen

02 · NAZARE · Ontologie

Betriebskriterien erfassen

Beziehungen zwischen Teil, Vorrichtung und Naht, Prüfungen von Brennerverschleißteilen, Fehlerprüfreihenfolgen und Wiederanlaufbedingungen der Zelle strukturieren.

NAZARERoboterschweißen · Fertigungsontologie

03 · NAVIS

Ursachen und Maßnahmen bewerten

NAVIS verknüpft Fehlerstellen mit Nahtabschnitten und vergleicht Belege zu Brenner und Vorrichtung. Bei unzureichenden Belegen fordert es weitere Prüfungen an.

  • Mit Freigabe ausführen — Wenn die Zellenprüfung freigegeben ist, fordert NAVIS über NAZARE eine Maßnahme an. NAZARE sendet die zulässige Stoppanfrage an die Zellen-SPS; Mitarbeitende führen die Prüfung durch.
  • Ergebnisse überprüfen — Probeschweißungen und Prüfergebnisse prüfen, anschließend Arbeit und Wiederanlauffreigabe dokumentieren.
NAVISRoboterschweißen · Untersuchungs- und Freigabeplan

↶ Überprüfte Ergebnisse und Maßnahmen in NAZARE als Grundlage für die nächste Entscheidung bewahren.

Maschinensicherheitskreise, Verriegelungen und Betriebsverfahren bleiben bestehen. Steuerung erfordert Freigabe sowie überprüfte Kommunikation, Berechtigungen und Anlagenzustände. ML-Modelle können in einem separaten Umfang ergänzt werden.

Was Bedienpersonen und Führungskräfte beurteilen können

Bedienpersonen

Prüfungen über Roboter, Vorrichtung und Brenner hinweg verfolgen.

Geschäftsführung und Produktionsleitung

Nacharbeit mit den Ursachen von Zellenstillständen verbinden.

Im Pilotprojekt zu validierende Kennzahlen

  • Schweißnacharbeitsquote
  • Zellenstillstand
  • Wiederkehrende Fehler

Einen Ausgangswert festlegen und unter gleichen Produkt- und Betriebsbedingungen vergleichen. Ergebnisse hängen von Datenqualität und Bedingungen vor Ort ab.

Was wir zuerst klären

Verfügbare Signale, Produkt- und Losverknüpfungen, Betriebskriterien, Freigabeverantwortliche und zulässige Steuerungen bestätigen. Ingkle-Fachleute strukturieren Know-how mithilfe von Interviews vor Ort und eigenen Werkzeugen als Ontologie in NAZARE.

Einen weiteren Betriebsablauf entdecken.

Presse
Herausforderungen im Werk lösen · Presse

Umformfehler anhand von Werkzeug- und Materialaufzeichnungen eingrenzen.

Details ansehen · Presse
Spritzguss
Herausforderungen im Werk lösen · Spritzguss

Herausfinden, was sich verändert hat, wenn dieselbe Rezeptur unterschiedliche Qualität liefert.

Details ansehen · Spritzguss